选择合适的 电缆终端处理方法 这是任何定制线缆组件中最关键的决策之一——它决定了导线与连接器的连接可靠性,以及该连接在实际使用中的使用寿命。 对于指定线束、跳线或工业组件的B2B采购方而言,在焊接、压接和IDC端接方式之间的选择,将影响成本、生产效率、返工可能性以及故障率。.
什么是电缆终端处理方法?
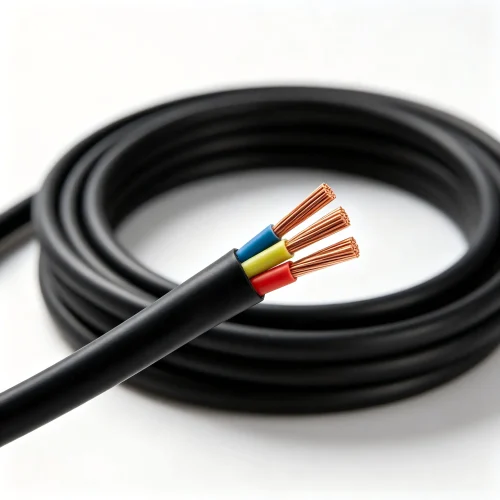
电缆端接是指将导体与触点、端子或连接器连接起来,以确保电流和信号能够可靠传输的过程。三种主要 电缆终端处理方法 在大批量生产中,常见的连接方式包括焊接接头、压接触点和绝缘位移连接(IDC)。每种方式在速度、工装成本和机械可靠性方面的权衡各不相同,因此“最佳”方法完全取决于您的应用场景、生产量和运行环境。 在进行比较之前,请明确以下三个变量:所需件数、接头是否会受到振动或潮湿的影响,以及该组件是否需要返工。.
焊接端子:当精度胜过速度时
焊接端子通过熔化填料合金,使其包裹在剥皮后的导体和接触点周围,从而形成永久性的冶金结合。对于小批量、高可靠性或混合信号组装而言,这仍是首选方法,因为技术人员可以对每个焊点进行目视检查。.
焊点的优缺点
- 优势: 导电性极佳,便于返工,非常适合原型制作和细间距作业。.
- 缺点: 速度慢、劳动密集型、易受“冷焊”缺陷影响,且在移动应用中容易出现振动疲劳。.
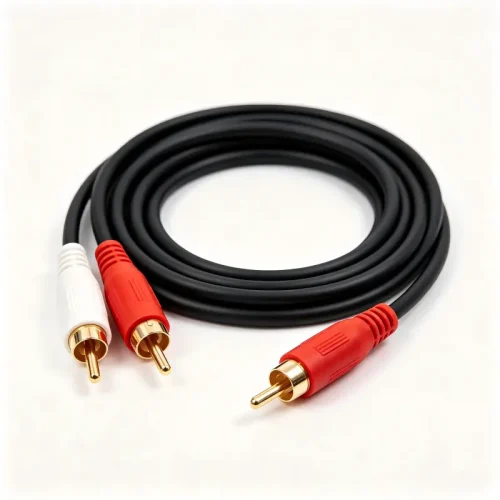
焊料常见于 音频线 以及定制的排线组件——在这些情况下,少数几个手工制作的连接点所展现的性能,甚至超越了压接工具的产能极限。.
压接端子:工业领域的得力助手
压接是利用经过校准的模具将金属触点压合在导体周围,在无需加热的情况下将金属冷焊在一起。这是工业、汽车和航空航天领域批量生产中的标准工艺,因为气动或液压压机每班可压接数千个触点,且拉力始终如一。.
为何压接技术在生产中占据主导地位
- 重复性: 合适的压接工具可确保压接接头气密性均匀。.
- 速度: 一次按压就胜过几分钟的焊接。.
- 鲁棒性: 其抗振动和抗热循环性能远优于焊料。.
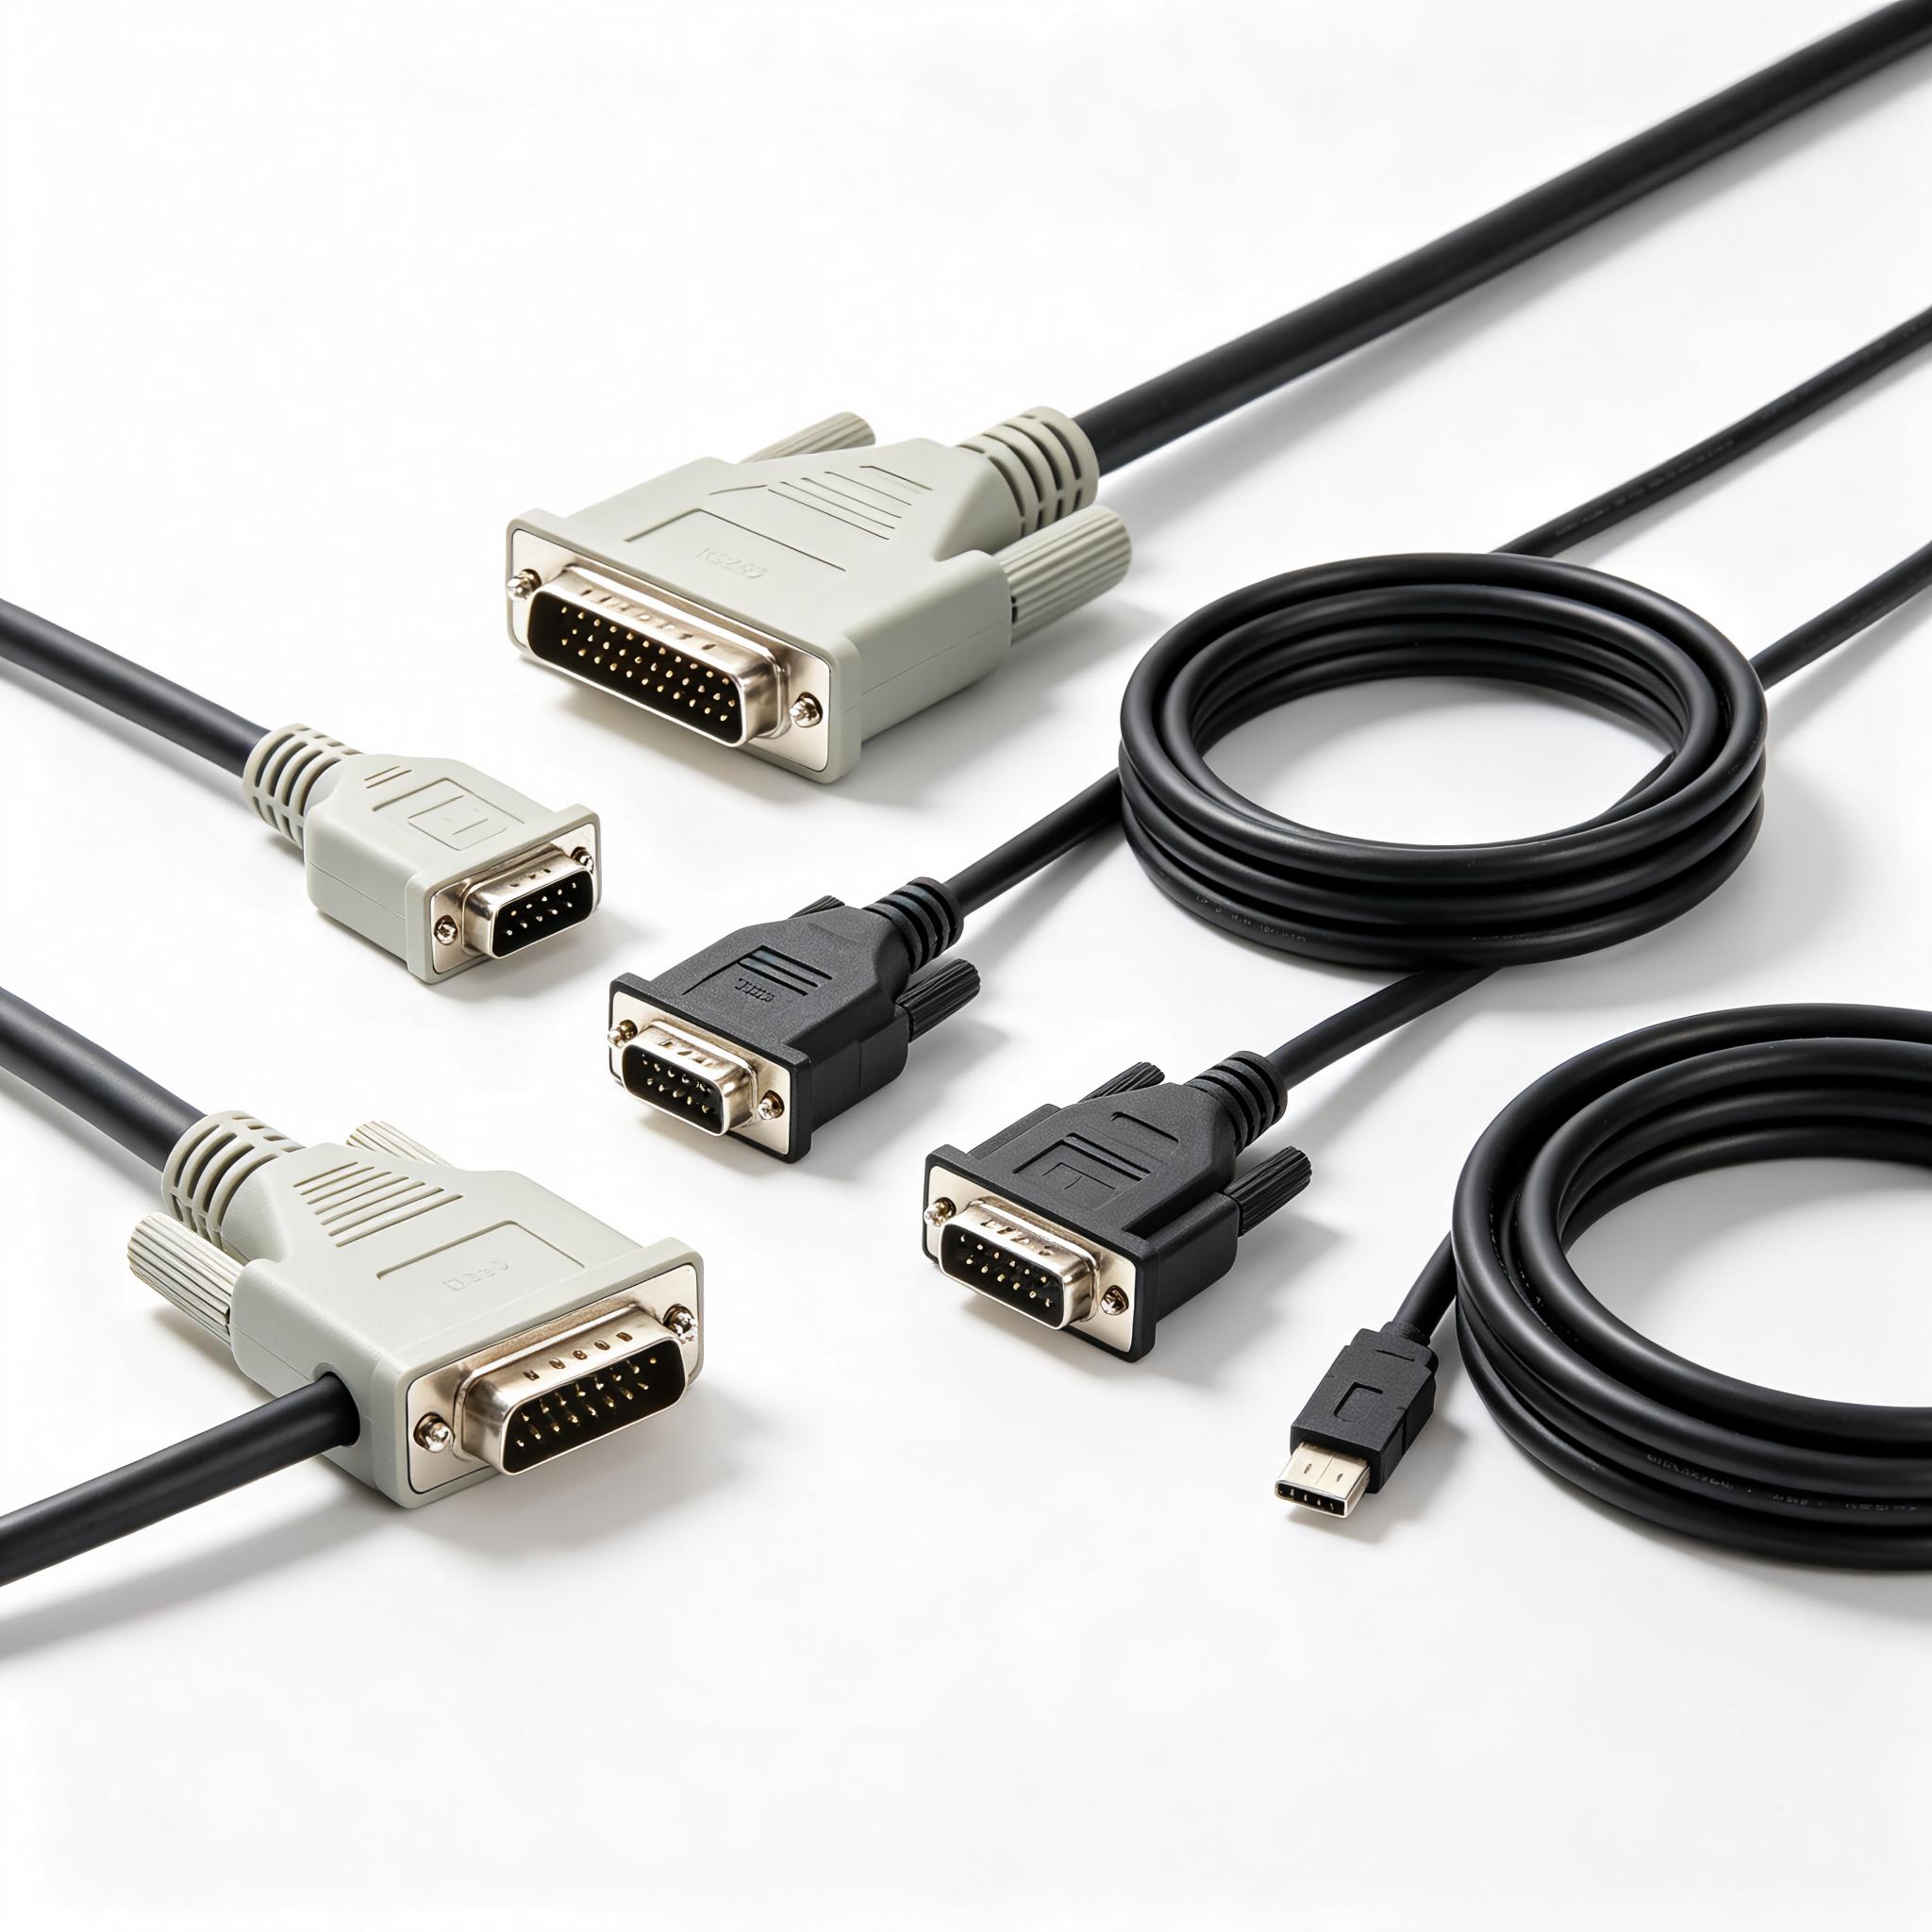
压接触点出现在我们的 串行和工业通信电缆 和 面板安装式防水连接器.
IDC(绝缘位移连接器):无需工具,快速连接
IDC 端接技术利用锋利的接触刀片切开导线的绝缘层,将其推开而非剥离。 由此可在单次操作中形成气密连接——非常适合带状电缆、板对板接头以及批量端接的扁平电缆。由于无需剥线步骤,IDC 还消除了操作人员常见的失误源。.
- 优势: 最快的方法,无需剥离工序,大规模生产时人工成本低。.
- 缺点: 仅限于特定线径,环境密封性较差,且更难返工。.
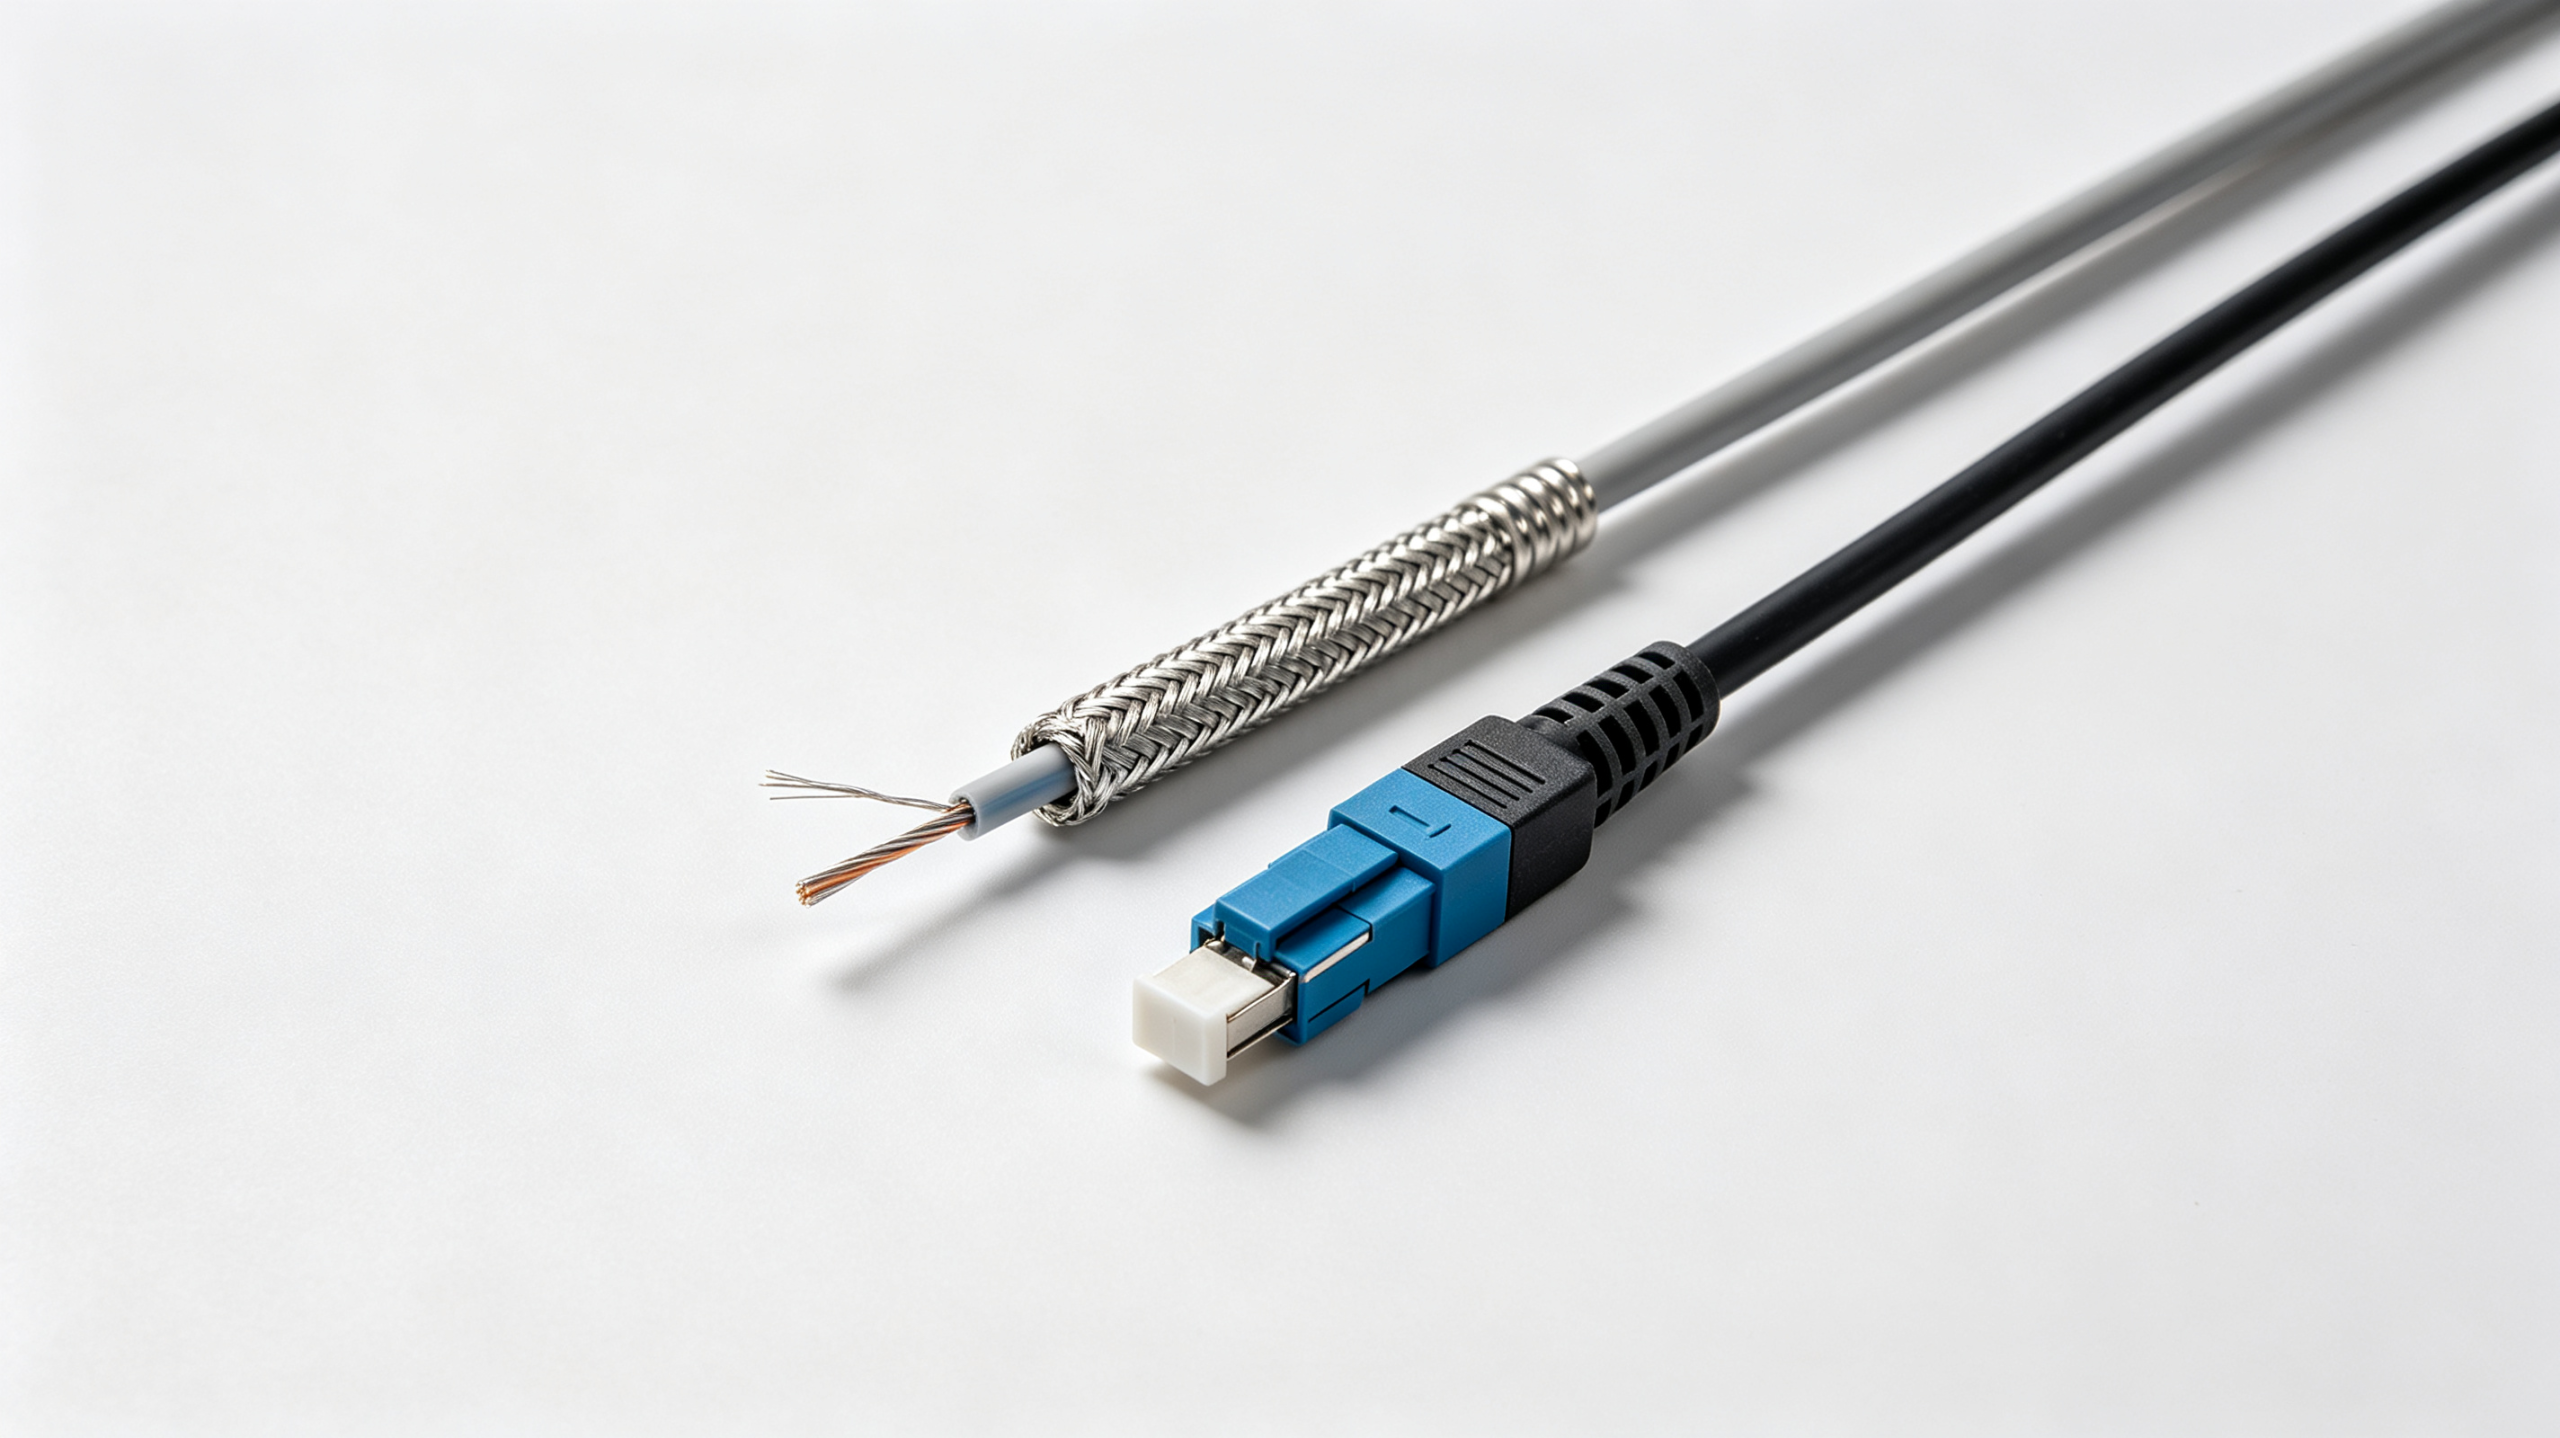
焊接、压接与IDC:规格对比
下表总结了这三者 电缆终端处理方法 根据B2B买家最关注的变量进行比较。.
| 方法 | 工装 | 吞吐量 | 返工 | 抗振动性 | 最适合 |
|---|---|---|---|---|---|
| 焊料 | 铁 + 焊料 | 低 | 简单 | 公平 | 原型、细间距、小批量 |
| 压接 | 冲压与模具 | 高 | 难 | 非常棒 | 工业、汽车、大批量 |
| IDC | 手持/机架式工具 | 非常高 | 难 | 好 | 带状、扁平、板状接头 |
如何在询价单中指定电缆终端处理方法
在发送询价单时,请明确指定接头类型,不要留给工厂自行决定。请说明连接器类型(例如 M12、RJ45、XLR、JST),如已知请注明目标压接工具/模具,并注明所需的拉力测试或绝缘电阻阈值。采购人员审核时 网络与光纤电缆 还应确认预计使用的是现场可端接型还是工厂抛光型连接器。.
如需更深入地了解关节力学,请参阅 维基百科上的压接连接器条目.
B2B 买家常犯的合同终止错误
- 假设“任何压接”都是可以互换的——压接模具和触点必须匹配。.
- 为需要压接强度的强振动线束指定焊料。.
- 忘记索取拉力测试或导通性测试报告。.
- 在需要环境密封的场合使用IDC。.
下单前的最终检查清单
| 检查 | 为何这很重要 |
|---|---|
| 方法与音量及环境相匹配 | 避免现场故障和成本超支 |
| 模具/工装的名称是 | 确保接头的一致性 |
| 要求提供测试报告 | 拉力及连续性测试报告 |
| 已就返工政策达成一致 | 明确废料处理规定 |
在这些选项中难以抉择,需要帮忙 适配器与转换器 以及收尾方式? 联系我们的工程团队 获取您下一笔B2B订单的免费终止建议。.
终止成本模型:按图纸制造与按规格制造
除了接头本身之外,端子类型的选择也会影响您的总到岸成本。采用指定压接模具的“按图纸制造”组装方式,虽然将模具成本转嫁给了买家,但能确保重复性;而“按规格制造”订单则允许工厂自行选择模具,通常在批量生产时能降低单价。对于 电源线和电源电缆 和 USB 数据线, 在所有SKU中统一采用一种压接平台,这样一套压接模具即可覆盖整个产品目录。这种整合通常是降低单件端接成本的最快途径,同时又不牺牲压接接头在实际使用中提供的可靠性。.


一个回复